Métodos de Teste PCB Explicados: ICT vs FCT vs AOI vs X-Ray
12 min
Burn-in sem critério só consome horas de produção. A PCB Portugal define a falha que pretende revelar, combina FCT com registos por lote e separa burn-in, ESS, HALT e HASS antes de cotar.
Burn-in PCBA é um ensaio de operação prolongada, mas a sua utilidade depende do defeito que se pretende revelar. A referência geral de burn-in explica o conceito de operar um produto antes da libertação; em fabrico eletrónico, a decisão técnica está nos detalhes: alimentação, temperatura, duração, carga, firmware e medição. Uma placa que falha aos 10 minutos por curto básico não precisava de burn-in. Precisava de melhor cobertura elétrica antes dessa etapa.
A nossa abordagem começa por separar o que AOI, raio-X, ICT, flying probe e teste funcional já conseguem bloquear. Só depois definimos se a PCBA precisa de burn-in total, amostragem, ESS, power cycling ou apenas FCT reforçado. Esta fronteira reduz custo e evita aprovar uma etapa que parece rigorosa mas não ataca a falha certa.
ESS é um rastreio de stress ambiental que pode incluir temperatura, power cycling, vibração ou outras condições controladas; a descrição pública de environmental stress screening mostra por que o termo é mais amplo do que burn-in. HALT é um método de aprendizagem de limites e vida acelerada, relacionado com accelerated life testing. HASS é triagem de produção quando esses limites já estão conhecidos. Misturar estes termos numa RFQ cria propostas incomparáveis.
A PCB Portugal traduz a intenção em parâmetros executáveis: unidade ou amostra, horas de teste, temperatura, carga, ciclos de alimentação, firmware, registo e critério de rejeição. Quando o requisito vem de um cliente final, também documentamos o que o nosso ensaio não substitui: qualificação ambiental formal, certificação de produto ou ensaios destrutivos de laboratório.
Traduzimos temperatura, carga elétrica, power cycling e duração em critérios executáveis, evitando burn-in genérico sem defeito-alvo.
O plano pode incluir arranque, consumo, comunicação, sensores, relés, carga real e logs funcionais conforme o risco da aplicação.
O objetivo é encontrar falhas intermitentes, soldaduras marginais, componentes sensíveis e problemas de processo que não aparecem no AOI.
Registamos revisão, lote, estação, firmware, hora de falha e ação de contenção quando o projeto exige evidência por número de série.
Se o produto ainda está instável, HALT serve para aprender limites; HASS só entra em série quando a janela de stress já foi validada.
Para produtos com cablagem, caixa e firmware, alinhamos PCBA, harness, box build e teste final num fluxo único de libertação.
Confirmamos aplicação, modo de falha provável, potência, componentes críticos, firmware, normas e volume antes de propor horas de teste.
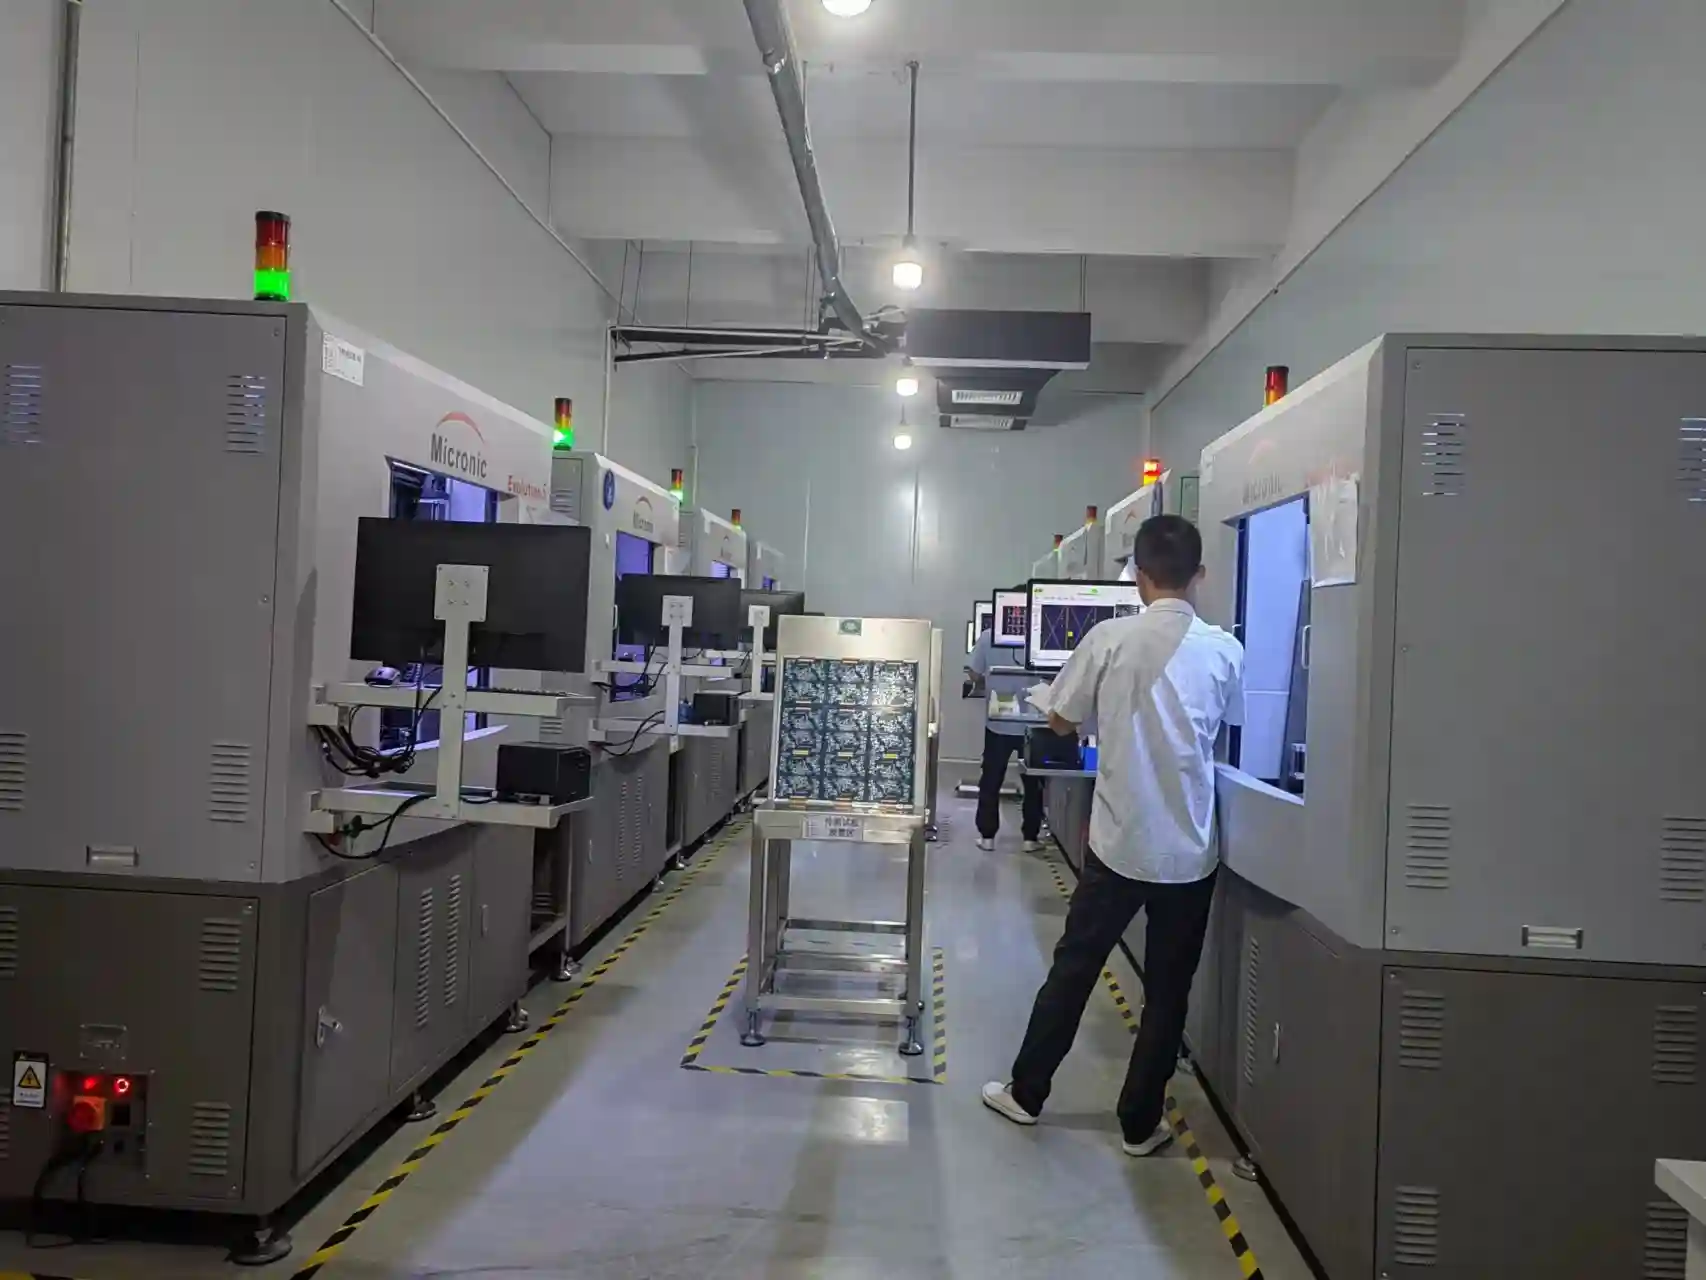
Separamos defeitos cobertos por AOI, X-Ray, ICT ou flying probe dos defeitos que precisam de tempo, temperatura, carga ou power cycling.
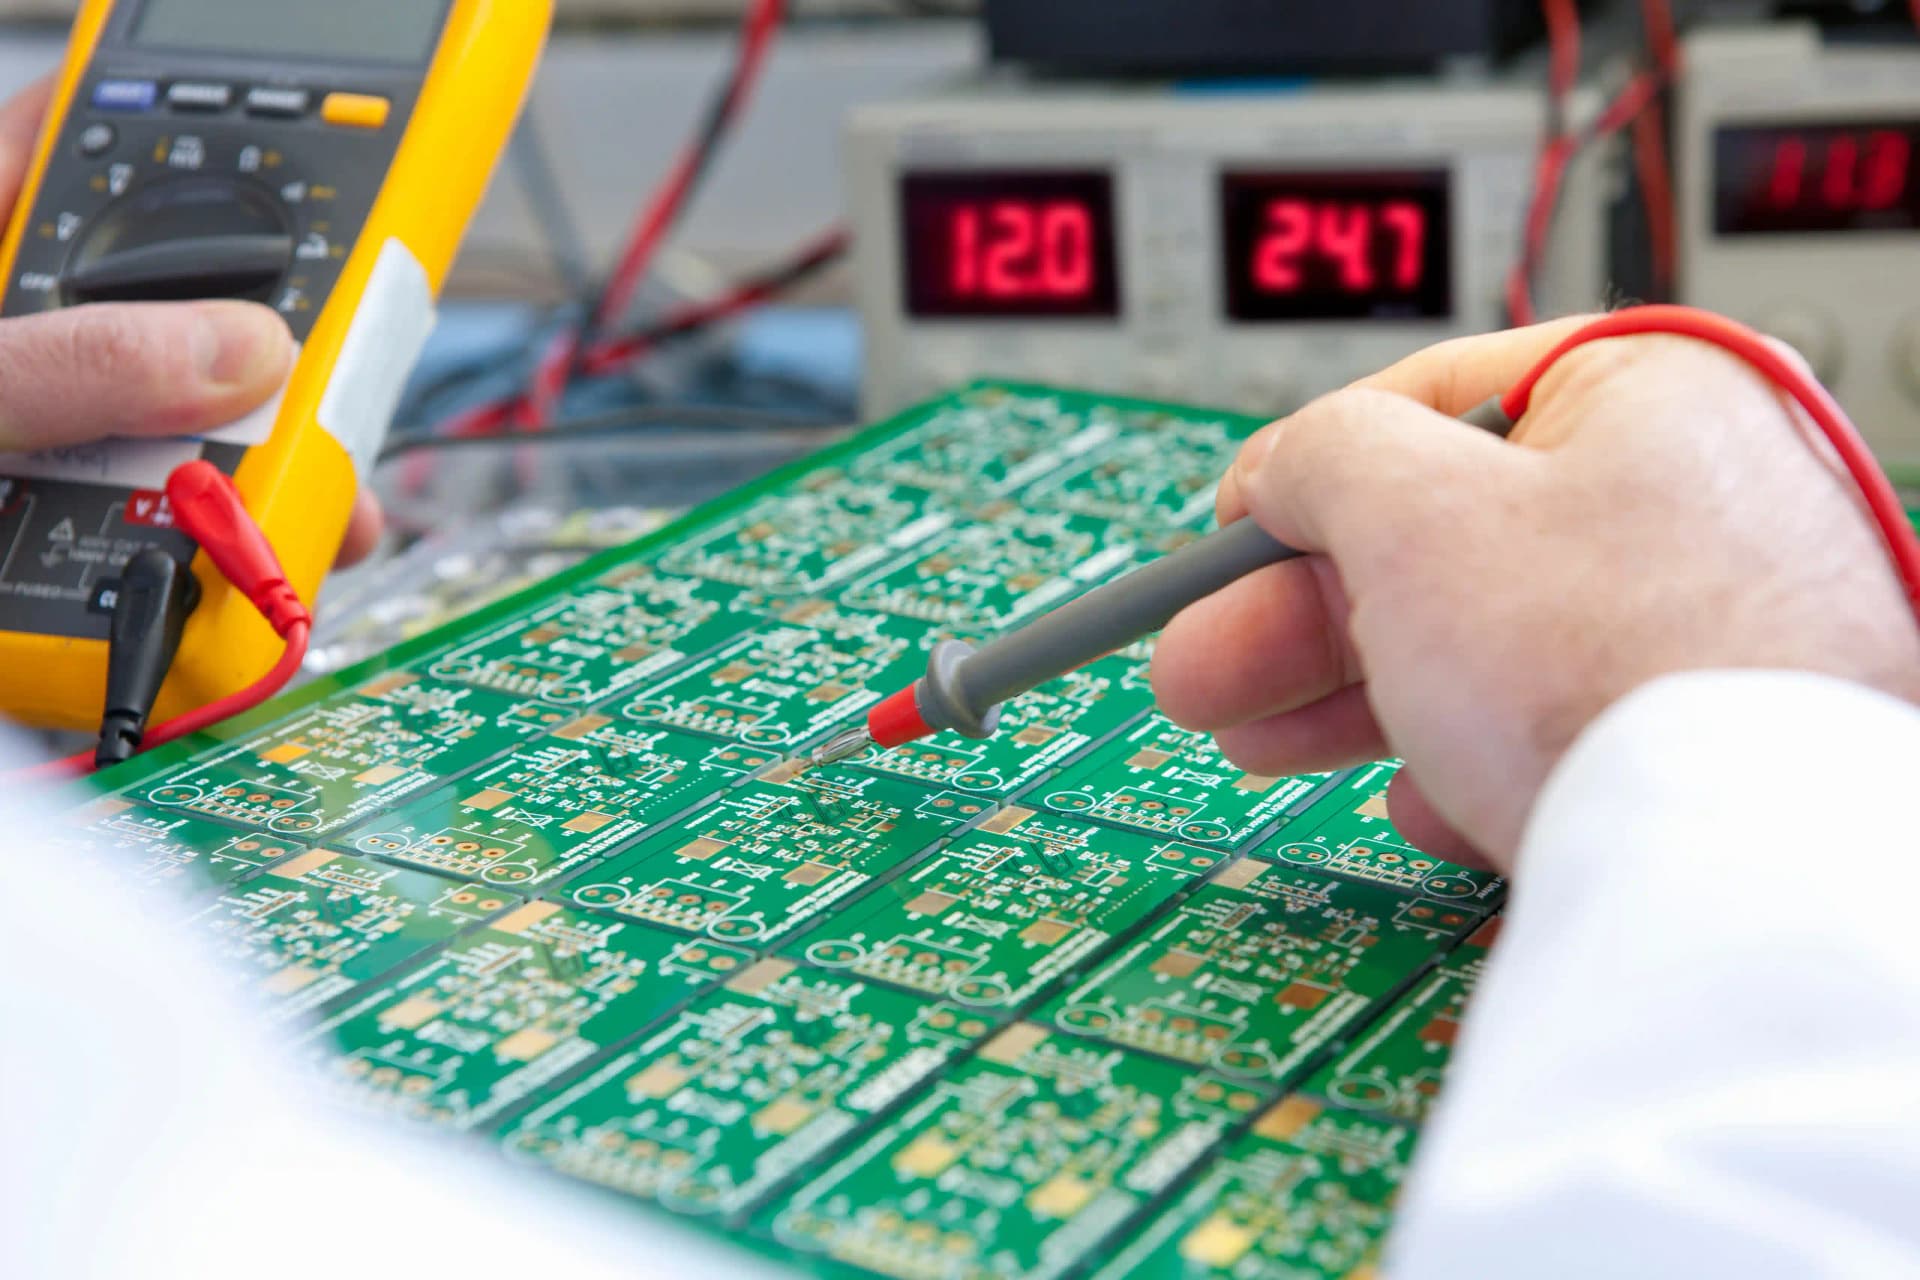
Definimos cabos, alimentação, carga, comunicação, medições, limites de corrente, proteção ESD e formato dos logs por unidade.
Executamos o lote com registo de revisão, estação, duração, resultado, falha repetida e contenção antes de libertar unidades aprovadas.
Fechamos o ciclo com análise de falhas, recomendações de processo e decisão sobre manter, reduzir ou retirar o burn-in na fase seguinte.
A aceitabilidade visual e de processo continua ligada ao ecossistema IPC, incluindo IPC-A-610 e J-STD-001. Os certificados aplicáveis dependem da entidade e do âmbito; consulte a página de qualidade antes de definir o requisito do projeto. O burn-in não corrige uma soldadura fora de critério; ele ajuda a expor falhas que só aparecem quando corrente, temperatura, firmware e tempo interagem.
Em termos de custo, a decisão deve comparar três valores: horas de fixture por unidade, custo de uma falha em campo e probabilidade de defeito latente na fase atual. Para um piloto, uma amostra ou janela curta pode gerar dados suficientes. Para produção crítica, 100% burn-in pode ser defensável quando o cliente final exige evidência por lote ou quando o histórico mostra falhas após FCT inicial.
Envie Gerbers, BOM, centroid, firmware, instruções FCT, limites de corrente, potência dissipada, duração pretendida, temperatura, volume, histórico de falhas e requisito documental. Se o produto usa cablagem ou caixa, inclua pinout, desenho mecânico e sequência de integração.
Burn-in PCBA é um teste de operação prolongada em que a placa trabalha sob alimentação, carga e, quando aplicável, temperatura controlada para revelar falhas latentes. Faz sentido em produtos industriais, médicos, telecom, energia e EV que operam durante muitas horas ou onde uma falha em campo custa mais do que algumas horas de triagem. Antes de recomendar 100% burn-in, revemos AOI, X-Ray, ICT, flying probe e FCT para garantir que defeitos básicos já estão cobertos. O objetivo não é adicionar teste por rotina; é apanhar falhas que só aparecem com tempo, calor, potência ou ciclos.
Burn-in, ESS, HALT e HASS não são a mesma coisa. Burn-in costuma operar a PCBA sob carga durante um período definido. ESS é um rastreio mais amplo que pode combinar temperatura, power cycling, vibração ou humidade quando o produto justifica. HALT é usado em desenvolvimento para descobrir limites de desenho, enquanto HASS é uma triagem de produção baseada em limites já aprendidos. Para uma RFQ, indique se procura triagem de lote, aprendizagem de margem ou qualificação externa formal; essa diferença muda fixture, duração, documentação e custo.
Para 200 PCBAs industriais, burn-in pode ser útil se o produto tem alimentação contínua, comunicação crítica, fonte chaveada, relés, sensores externos ou histórico de falhas intermitentes. Também pode ser exagero se a placa é simples, de baixo risco e já passa FCT com margem clara. Em piloto, recomendamos começar com uma amostra estatística ou janela curta de 2 a 8 horas quando não há dados prévios, depois ajustar com base nas falhas reais. Se aparecerem defeitos repetidos, o plano de controlo da fase PVT deve converter a aprendizagem em ação de processo.
Burn-in não substitui ICT, flying probe ou FCT. ICT e flying probe encontram curtos, abertos e valores errados; FCT valida arranque, firmware, comunicação, consumo e cargas reais; burn-in tenta revelar falhas dependentes de tempo e stress. Uma PCBA que entra em burn-in sem teste elétrico básico pode ocupar horas de fixture com defeitos que deveriam ter sido removidos em segundos. Para produtos IPC Classe 2 ou Classe 3, o plano mais seguro combina inspeção visual conforme IPC-A-610, controlo de processo conforme J-STD-001 e teste funcional com logs.
Envie Gerbers, BOM, centroid, desenho assembly, esquema funcional, firmware, instruções de arranque, potência, tensão, corrente máxima, carga esperada, protocolo de comunicação e volume anual. Se já existe FCT, envie os limites pass/fail e exemplos de logs. Se não existe, indique que medições provam que a PCBA está funcional após 1 hora, 4 horas ou 24 horas. Para projetos com caixa e cablagem, envie também desenho mecânico, pinout, harness drawing e requisito de embalagem ESD. Dados incompletos forçam uma cotação com pressupostos.
HASS é adequado para produção em série quando a equipa já conhece os limites do produto, geralmente a partir de HALT, histórico de piloto ou falhas de campo analisadas. Sem essa base, HASS pode transformar-se num stress destrutivo disfarçado de controlo de qualidade. A pergunta correta é: que janela encontra defeitos sem consumir vida útil aceitável? Em muitas PCBAs, a resposta passa por FCT com power cycling e temperatura moderada; noutras, a triagem exige uma condição ambiental mais forte. Documentamos o racional para que compras, engenharia e qualidade aprovem o mesmo critério.
Receba uma proposta que separa FCT, burn-in, ESS, HALT e HASS antes de fixar custo e prazo.
FALAR COM ENGENHARIARevisto pela equipa técnica da WellPCB (canal PCB Portugal). A falha-alvo deve ser definida antes de escolher duração, temperatura e cobertura de teste.
Ver perfil técnico